 新闻中心
铜作为现代工业基础有色金属,广泛应用于电力、新能源、装备制造等核心领域。国内铜矿资源以斑岩型、矽卡岩型硫化铜矿为主,普遍存在原矿品位偏低、矿物嵌布细,伴生黄铁矿、磁黄铁矿、钼、金、银等有价元素的特点。时产200吨属于中小型标准化选矿厂,全年按300天有效生产时间计算,年处理原矿144万吨,在江西德兴、西藏玉龙、云南东川等铜矿产区应用广泛。依据《铜选矿工程设计标准》行业统计数据,采用阶段磨矿—优先浮选工艺,硫化铜矿铜回收率通常可达85%~92%;若同步回收伴生金银,可进一步提升项目整体收益,有效对冲铜价周期性波动带来的经营风险。
硫化铜矿石常见矿物为黄铜矿、辉铜矿、斑铜矿,脉石多为石英、长石、方解石。黄铜矿莫氏硬度3~4,脉石石英硬度可达7,整体矿石磨蚀性较强;铜矿物多微细浸染嵌布在脉石裂隙中,必须通过破碎、磨矿实现单体解离。 工艺设计上存在关键平衡点:磨矿细度不足,铜矿物没有完全解离,浮选精矿品位低、回收率差;过度磨矿则产生大量矿泥,矿泥会吸附浮选药剂,增加药剂消耗,同时降低铜精矿脱水过滤效率。云南东川铜矿试验数据显示,当-0.074mm矿泥占比超过18%,浮选药剂用量提升20%以上,铜回收率下降6~9个百分点。 氧化铜矿与硫化铜矿工艺差异极大,本方案针对硫化铜矿设计;若是氧化铜矿,一般要采用酸浸或者硫化浮选工艺,设备与药剂体系都需要重新调整。
整套产线采用三段一闭路破碎+预先筛分+两段闭路阶段磨矿+优先浮选+精矿浓缩脱水+尾矿干排成熟工艺,适配时产200吨连续稳定生产。
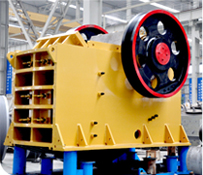
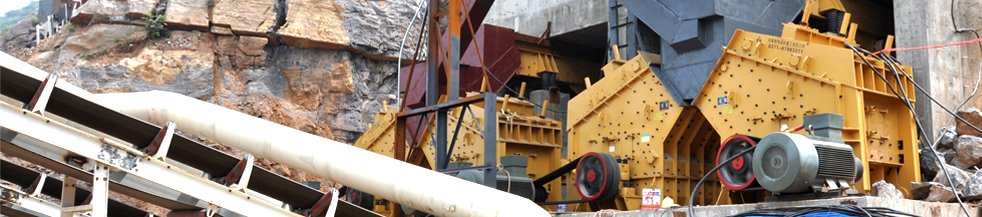
露天或井下开采的铜矿石由装载机给到F5X重型振动给料机,棒条预筛提前剔除泥土、风化细料;大块矿石送入C6X颚式破碎机粗碎;粗碎物料经皮带输送至HPT多缸液压圆锥破碎机完成中细碎,出料送入S5X圆振动筛闭路筛分,筛上粗料返回圆锥破再次破碎,筛下合格物料送入磨矿车间。 磨矿工段采用两段球磨+水力旋流器闭路分级,逐步把矿石磨至目标细度,实现铜矿物单体解离;矿浆进入浮选系统,优先浮选出铜精矿,浮选尾矿可再回收硫、钼、金银等伴生组分。产出的铜精矿送入好的浓缩机浓缩,再经陶瓷过滤机脱水,得到低水分铜精矿成品;尾矿经深锥浓密+板框压滤实现干堆,生产洗水循环回用,水循环利用率可达90%以上。
参考国内中小型斑岩铜矿投产项目实测数据,整套选厂吨原矿综合电耗26~33kWh,磨矿工序是能耗大头,占全厂总能耗70%左右。采用“多碎少磨”思路,通过破碎工段降低入磨粒度,可有效降低磨矿能耗。 品质指标方面,硫化铜矿原矿Cu品位0.6%~1.2%,经浮选富集后,铜精矿品位可达到20%~24%,铜综合回收率稳定在86%~90%。 环保管控是铜矿项目落地关键,浮选药剂属于重点管控污染物,生产废水严禁直接外排;破碎、磨矿车间密闭负压除尘,粉尘排放低于10mg/m³;压滤后的干尾矿优先用于井下充填、建材原料,剩余部分规范堆存至尾矿库,配套生态修复方案,满足绿色矿山建设要求。
上游采矿环节,铜矿矿体经常存在氧化矿、硫化矿混杂现象,开采阶段做好配矿,控制入厂矿石氧化率,避免氧化矿突然大量进入浮选系统,造成浮选指标剧烈波动;爆破作业做好管控,防止铁块进入破碎设备。 下游铜精矿产品主要销售至铜冶炼厂,经过火法冶炼产出粗铜,再电解得到阴极铜,广泛供给线缆、铜材加工企业。伴生的金、银、钼、硫等副产品,是中小型铜矿项目重要的利润补充,在项目可研阶段就要评估伴生元素回收价值。 项目对比:时产200吨规模,固定选厂适合矿山服务年限大于5年的项目;如果是短期开采、矿体分散,则可以考虑移动破碎站配套模块化浮选方案,减少土建投入。
黎明重工可根据铜矿石多元素化验报告、岩矿鉴定结果、铜矿物嵌布特性、原矿品位、厂区地形、供电供水条件,开展现场踏勘,定制破碎磨浮全套工艺方案。可提供成套设备制造、土建基础图纸指导、现场安装调试、岗位操作工培训、原厂耐磨配件长期供应一站式服务。可对接国内同类铜矿选厂实地参观,优化破碎粒度、磨矿细度与浮选药剂制度,提升铜及伴生贵金属综合回收率,保障时产200吨产能长期稳定运行。
如果您对我们的产品感兴趣或者有疑问,欢迎拨打我们的免费电话 15137146612或者点击“商务通”进行在线咨询,我们的客服人员将为您提供专业的解答、周到的服务,您的满意将是我们前进的不懈动力,欢迎您的点击咨询。
 新闻中心